
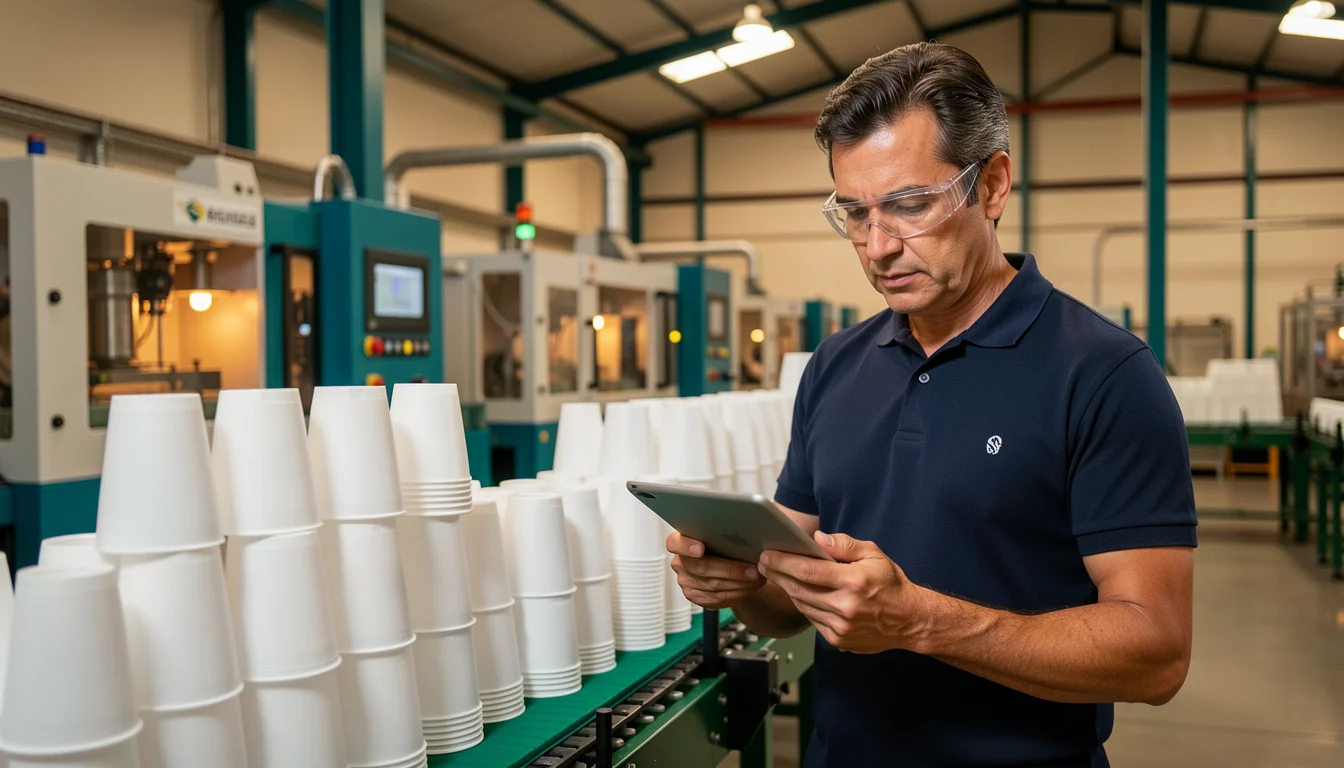
A margem de uma fábrica de copos plásticos personalizados costuma se decidir muito antes de a estampa entrar na matriz. Resina, energia, tinta, setup de impressão e custo de ociosidade pesam em cada pedido — e boa parte desse valor passa despercebida quando o preço é fechado por estimativa. O resultado aparece no fim do mês: estoque de resina travado, pedido atrasado e sensação de que a tabela foi definida no chute.
O caminho para sair desse ciclo passa por dois eixos que se alimentam: previsão de demanda e precificação por dados. É o tipo de operação que uma Fábrica de copos plásticos personalizados pode implantar sem depender de software caro — usando histórico de pedidos, calendário regional de eventos e um controle de custo real por lote. As duas frentes se cruzam em um ponto único: o estoque certo de matéria-prima nasce da previsão, e o preço certo nasce do custo medido.
Quem organiza essa base costuma reagir mais rápido a picos sazonais, negocia melhor com fornecedor de resina e reduz o desconto dado por insegurança. O roteiro abaixo cobre custo real por copo, repasse de alta de insumo, forecast sazonal, matriz de preços em quatro camadas, elasticidade por segmento e o mínimo de ferramenta necessário para começar.
Quanto custa, de fato, cada copo que sai da sua linha
Poucas fábricas de descartáveis personalizados sabem o custo unitário do copo que embalaram ontem. Sabem o preço da resina por quilo, o valor da hora de injetora e o custo mensal de energia, mas não conseguem dizer quanto cada lote específico consumiu de material, quanto gerou de refugo e quanto tempo de máquina ocupou. Sem esse número, qualquer discussão sobre preço vira estimativa.
O ponto de partida é separar o custo em duas camadas. A primeira é o custo variável direto — o que só existe porque aquele lote foi produzido. A segunda é o custo fixo diluído, que inclui aluguel, folha, manutenção e depreciação, e que precisa ser rateado por volume real e não por volume imaginado.
Uma fábrica de médio porte que roda três turnos costuma descobrir, ao medir pela primeira vez, que o custo estimado estava entre 8% e 22% abaixo do real. O erro quase nunca vem de um item isolado — vem da soma de refugo não contabilizado, tempo de setup ignorado e perdas de partida de máquina não lançadas.
Resina, energia e tinta: onde ficam os 40% a 60% do custo variável
Em uma linha de injeção plástica voltada a copos personalizados, três insumos concentram a maior parte do custo variável. A resina termoplástica responde, em média, pela fatia mais pesada, seguida de energia elétrica e tinta para impressão. Juntas, costumam ocupar uma faixa que vai de 40% a 60% do custo do lote, dependendo do porte da tiragem e da complexidade da estampa.
A energia merece atenção especial porque tem dois componentes: o consumo da injetora, que é relativamente estável, e o custo de partida e parada, que penaliza a produção em lotes pequenos. Cada vez que uma máquina é acionada para uma tiragem curta, parte da energia é consumida sem gerar peça vendável. Esse desperdício, invisível em relatórios de consumo mensal, só aparece quando o custo é medido por lote.
Gramatura e tipo de resina: o que muda no custo e na percepção de qualidade
A gramatura define quanto de resina cada copo carrega. Um copo de 180 ml produzido com 3,5 gramas de polipropileno custa menos material do que o mesmo copo com 5 gramas — mas a diferença não é só de custo. Copos mais leves tendem a transmitir menos firmeza ao toque, o que pesa em brindes corporativos e em vendas para revenda. O ajuste entre custo e sensação de qualidade é decisão de posicionamento, não apenas de engenharia.
O tipo de resina também muda o custo e o comportamento do produto. Polipropileno (PP) resiste melhor ao calor e é o mais comum em copos reutilizáveis e canecas de brinde. Poliestireno (PS) entrega transparência e brilho, muito usado em copos de festa e eventos. PET aparece em copos descartáveis de parede fina e em linhas com foco em reciclagem. Cada resina tem sua curva de preço própria e reage de forma diferente às oscilações do mercado.
Vale observar que a percepção de qualidade não depende só da gramatura. Acabamento da borda, regularidade da parede e estabilidade da estampa têm peso grande na recompra. Um copo bem acabado com gramatura média vende mais do que um copo pesado com borda irregular.
Por que medir o custo real por 60 dias antes de mexer na tabela de preços
Mexer no preço com base em custo estimado é o erro mais comum em fábricas que decidem repassar alta de insumo. Sem uma base medida, qualquer reajuste pode corrigir um problema e criar outro — o preço sobe e o volume cai, ou o preço sobe e a margem não melhora porque o custo real era maior do que o calculado.
Sessenta dias de medição fornecem histórico suficiente para enxergar padrões: quanto cada tipo de estampa consome de tinta, quanto tempo cada matriz leva para ser ajustada, quanto refugo se perde na partida. É também o período necessário para captar pelo menos dois ciclos de compra de resina e comparar variação de preço.
Só depois dessa janela a nova tabela faz sentido. A partir daí, o reajuste deixa de ser reação e passa a ser decisão informada.
Como a oscilação do petróleo chega ao preço do seu copo personalizado
As resinas termoplásticas usadas em copos têm origem petroquímica, o que cria um vínculo direto entre o preço do barril e o custo do produto final. Esse vínculo não é imediato: há um intervalo entre a variação do petróleo e o impacto no preço da resina que o distribuidor repassa. Esse intervalo é a janela em que uma fábrica atenta consegue se preparar.
A defasagem varia de semanas a alguns meses, dependendo do tipo de resina, do contrato com o fornecedor e do estoque que o distribuidor carrega. Fábricas que acompanham o mercado de resina e o câmbio conseguem agir antes do reajuste chegar à nota fiscal — seja antecipando compra, seja preparando o cliente para o repasse. Quem espera o aumento chegar para reagir compete sempre um passo atrás.
PP, PS e PET: qual resina sente a alta primeiro
Nem toda resina reage na mesma velocidade. O poliestireno (PS) costuma ser mais sensível a movimentos de curto prazo, por ter cadeia de produção mais concentrada e menos capacidade de absorver variação cambial. O polipropileno (PP) tem resposta um pouco mais amortecida, mas o volume consumido nas linhas faz cada centavo de alta pesar grande no custo final.
O PET, muito associado a descartáveis de parede fina e a linhas de apelo sustentável, costuma ter dinâmica ligada também ao mercado de embalagens de bebida, que influencia oferta e demanda. Em períodos de alta geral, a sequência típica começa pelo PS, segue para o PP e alcança o PET com alguma defasagem.
Saber essa ordem permite que uma fábrica que trabalha com mais de uma resina priorize a renegociação de contrato do material que vai subir primeiro, em vez de tratar todas as compras da mesma forma.
Quando repassar o aumento, quando absorver: a regra de alerta sobre a resina
Nem toda variação de resina justifica reajuste imediato na tabela. O critério mais prático é definir um gatilho: um percentual de variação acumulada que, quando ultrapassado, dispara análise de repasse. Muitas fábricas usam um gatilho entre 5% e 8% de variação acumulada no preço da resina, medido em janelas de 30 a 45 dias.
Abaixo do gatilho, absorver costuma valer mais a pena do que mexer na tabela — reajustar preço por variações pequenas cria ruído com o cliente e consome tempo comercial. Acima do gatilho, absorver começa a corroer margem de forma estrutural e o repasse precisa entrar em discussão.
O repasse, porém, não precisa ser linear. Uma empresa pode aplicar o aumento primeiro nos pedidos novos de baixo volume, onde o impacto é mais fácil de justificar por complexidade, e segurar a tabela de contratos recorrentes negociando prazo ou volume. O alerta de resina serve como sinal, não como gatilho automático.
Prever demanda é, antes de tudo, prever compra de resina
Ao contrário do que sugere o nome, previsão de demanda em uma fábrica de personalização não começa pelo copo. Começa pelo quilo de resina. Cada lote de copos personalizados exige uma quantidade específica de material, e essa quantidade precisa estar disponível antes de o pedido ser prometido ao cliente. O estoque certo nasce da previsão, não da sorte.
Uma fábrica que prevê demanda com alguma precisão evita dois erros caros: comprar resina demais e travar capital em estoque que pode sofrer reajuste, ou comprar de menos e quebrar promessa de prazo em plena temporada. Os dois erros custam mais do que o esforço de montar um forecast simples.
A boa notícia é que previsão de demanda em personalização tem uma vantagem: é sazonal e previsível. Festas, formaturas, eventos corporativos e datas comemorativas seguem um calendário relativamente estável, o que dá base para um modelo que funciona até em planilha.
O forecast sazonal: histórico de pedidos cruzado com o calendário de eventos regionais
O forecast mais útil para uma fábrica de copos personalizados é o sazonal. Ele combina o histórico de pedidos por mês com o calendário de eventos que movimentam a demanda local. Isso inclui festas regionais, picos de eventos corporativos, épocas de formatura, casamentos concentrados em determinados meses e datas comemorativas de brinde.
O método é direto. Primeiro, separar os pedidos dos últimos meses por categoria (corporativo, revenda, evento, festa). Segundo, sobrepor esses dados ao calendário de eventos regionais. Terceiro, identificar em quais semanas a demanda sobe e em quais cai. Essa base permite estimar com semanas de antecedência quanto de resina e tinta será necessário.
Uma fábrica que nunca fez isso costuma se surpreender com a recorrência dos padrões. Determinados meses concentram pedidos de evento, outros concentram corporativo. Com um ou dois anos de histórico organizado, o forecast passa a acertar a direção da demanda com folga.
Série temporal ou regressão com variáveis externas: qual modelo cabe no seu volume
Existem duas abordagens básicas de previsão. A série temporal usa apenas o histórico da própria fábrica — o que foi vendido mês a mês — para projetar o futuro. A regressão com variáveis externas incorpora fatores de mercado, como o preço da resina, o câmbio, o número de eventos na região ou até o volume de orçamentos pedidos.
A escolha depende do volume e da maturidade da operação. Fábricas com histórico curto ou pedidos irregulares tendem a se sair melhor com série temporal simples, que exige menos dados. Fábricas com carteira estável e muitos pedidos por mês conseguem ganho real ao incluir variáveis externas, porque capturam antecipadamente mudanças de mercado.
| Modelo | Dados necessários | Quando faz sentido | Custo de implantação |
|---|---|---|---|
| Série temporal | Histórico interno de vendas | Operação com histórico curto ou pedidos irregulares | Baixo — cabe em planilha |
| Regressão com variáveis externas | Histórico interno + indicadores de mercado | Carteira estável e alto volume de pedidos | Médio — exige coleta contínua de dados |
Social listening: a tendência de festa que vira pedido em 2 a 4 semanas
Monitorar redes sociais, marketplaces e páginas de fornecedores de artigos de festa permite captar tendências antes que elas cheguem ao pedido formal. Cores, estampas e formatos de copo ganham tração em eventos de festa antes de virarem pedido em volume — e a vantagem de quem acompanha esse movimento costuma ser de duas a quatro semanas.
Na prática, isso se traduz em produção antecipada de tiragens de determinadas cores ou estampas antes da demanda explodir. Uma fábrica atenta a tendência pode ajustar compra de resina colorida, reservar matriz e preparar estoque justamente quando o concorrente ainda está decidindo o que produzir.
O monitoramento não precisa ser elaborado. Levantamento semanal de postagens de festa, páginas de decoração e marketplaces de brinde já fornece sinais suficientes para alimentar a previsão.
Do forecast ao pedido de resina: o estoque certo nasce na previsão
Previsão de demanda só produz valor quando vira decisão de compra. Um forecast bem-feito, cruzado com o consumo médio de resina por milheiro de copo, entrega uma estimativa de quilos necessários por semana. Essa estimativa é a base do pedido ao fornecedor.
O desafio é calibrar o estoque. Fábricas tendem a se proteger contra ruptura estocando mais do que precisam, e o resultado é capital parado em resina que pode desvalorizar ou sofrer reajuste. Ao mesmo tempo, estocar de menos significa correr o risco de não atender pedido no prazo. O ponto de equilíbrio vem da combinação de três elementos: o lead time real do fornecedor de resina, a variação da demanda em torno da média prevista e o custo de cada tipo de erro.
Errar para mais (resina parada) x errar para menos (ruptura): quanto cada um custa
Os dois erros têm custo, mas não o mesmo custo. Estocar resina demais trava capital de giro, ocupa espaço físico e expõe a fábrica ao risco de desvalorização em época de queda de preço. Além do mais, resinas armazenadas por muito tempo podem absorver umidade e exigir secagem antes do uso, o que adiciona tempo e energia ao processo.
Estocar de menos, por outro lado, tem custo imediato e visível: pedido atrasado, cliente insatisfeito, compra emergencial a preço mais alto e perda de reputação. Em brindes corporativos, um atraso pode invalidar o pedido inteiro, porque a entrega está atrelada a um evento com data fixa.
Para a maior parte das fábricas, o custo da ruptura em período sazonal é maior que o custo do excesso em período de baixa. Isso não significa estocar sem critério — significa calibrar com folga maior nas semanas de pico e folga menor nas semanas de baixa.
Como definir estoque mínimo e ponto de pedido a partir do histórico de vendas
Dois números resolvem a maior parte do problema de estoque. O estoque mínimo é a quantidade que precisa existir sempre, calculada para cobrir a demanda durante o lead time do fornecedor com uma margem de segurança. O ponto de pedido é o nível de estoque que dispara a compra.
O cálculo parte do histórico. Consumo médio diário multiplicado pelo lead time em dias dá a demanda do período. A margem de segurança entra para cobrir variações acima da média — geralmente calculada sobre a variação observada nos últimos meses.
- Levantar o consumo médio diário de cada tipo de resina nos últimos 90 dias.
- Medir o lead time real do fornecedor, não o prometido — o intervalo entre o pedido e a chegada efetiva.
- Multiplicar consumo médio por lead time para achar a demanda do período.
- Somar uma margem de segurança baseada na variação da demanda observada.
- Definir o ponto de pedido como esse total e revisar a cada ciclo de compra.
Com esses números em mão, a compra deixa de ser reação a “acabou o estoque” e passa a ser programada. Fábricas que adotam esse método costumam reduzir capital parado em resina sem aumentar a frequência de ruptura.
A matriz de preço em quatro camadas: custo, volume, complexidade e urgência
Preço único para copo personalizado é uma escolha que quase sempre penaliza a margem. Um pedido de 50 mil copos com uma cor não tem o mesmo custo por peça de um pedido de 500 copos com quatro cores para entrega em três dias. Ignorar essas diferenças significa subsidiar o pedido complexo com o lucro do pedido simples.
A resposta é uma matriz de preço em camadas. A primeira camada é o custo — o piso que nenhum pedido pode furar. A segunda é o volume, que dilui o custo fixo e muda a lógica por peça. A terceira é a complexidade, medida em número de cores, tipo de acabamento e exigência de estampa. A quarta é a urgência, que tem custo real de reorganização de linha e vale ser cobrada.
Cada camada responde a uma pergunta diferente e o preço final nasce da combinação. Um pedido de baixo volume, alta complexidade e prazo curto carrega mais peso em três das quatro camadas — e é justamente o tipo de pedido que mais destrói margem quando é precificado pela tabela padrão.
O ponto de partida para montar a matriz é o custo real por lote, medido nos primeiros 60 dias. Sem esse número, as outras três camadas ficam soltas no ar. Com ele, cada camada ganha parâmetro concreto e o comercial passa a ter regra, não improviso.
Volume: em que ponto o lote pequeno deixa de pagar o setup da matriz de impressão
Todo pedido personalizado carrega um custo de setup — tempo de máquina parada para trocar matriz, ajustar impressão e alinhar cor. Esse custo é praticamente fixo, o que significa que ele pesa muito em tiragens pequenas e quase desaparece em tiragens grandes. Existe um ponto abaixo do qual o lote deixa de pagar o próprio setup.
O cálculo é direto. Se o setup de uma matriz leva, por exemplo, 45 minutos de máquina parada e a linha processa 1.200 copos por hora, o setup “custa” cerca de 900 copos de capacidade não aproveitada. Em uma tiragem de 500 copos, esse custo precisa estar embutido em cada peça — e ele muda drasticamente o preço unitário.
| Tiragem | Custo unitário estimado | Impacto do setup por peça |
|---|---|---|
| 500 copos | Alto | Setup pesa mais que o copo |
| 5.000 copos | Médio | Setup diluído, ainda visível |
| 50.000 copos | Baixo | Setup quase irrelevante por peça |
O ponto em que o lote pequeno deixa de pagar o setup depende do tempo de troca, do consumo de material perdido na partida e do custo de máquina por hora. Em geral, tiragens abaixo de 1.000 copos exigem preço unitário entre 2 e 3 vezes maior que tiragens de 50 mil para manter margem equivalente.
Cada cor a mais na estampa custa de 3% a 8% do copo — e isso precisa aparecer no orçamento
Cada cor adicional na estampa exige nova passagem de impressão, mais tinta, mais tempo de máquina e, em alguns processos, mais uma matriz. O custo extra por cor varia conforme a técnica, mas costuma ficar entre 3% e 8% do custo do copo por cor adicionada. Isso significa que uma estampa de quatro cores pode custar 15% a 25% mais que uma estampa de duas cores.
Esse percentual precisa aparecer no orçamento como item separado, não diluído no preço final. Quando o cliente vê que a terceira e a quarta cor têm custo explícito, decisões de design mudam — e a fábrica deixa de absorver um custo que não negociou.
O mesmo raciocínio vale para acabamentos: relevo, verniz localizado, tinta metálica e estampa em toda a superfície têm custos específicos e merecem linha própria na proposta.
Entrega em menos de 5 dias justifica de 10% a 25% a mais no preço
Prazo curto tem custo real. Uma entrega em menos de cinco dias exige reorganização de linha, troca de sequência de produção, compra emergencial de material e, muitas vezes, hora extra. Esse custo não desaparece porque o cliente quer o pedido rápido — ele só desaparece da conta se a fábrica não cobrar.
A prática de mercado mostra que urgências justificam acréscimo entre 10% e 25%, dependendo do volume e do tipo de material. O percentual não é arbitrário: ele cobre o tempo de máquina remanejado e o risco de atrasar outro pedido para atender esse.
Cobrar a urgência explicitamente também desestimula pedidos urgentes que poderiam ser planejados com antecedência. Quando o cliente sabe que tem custo, ele tende a planejar melhor — e a fábrica ganha previsibilidade.
Elasticidade por segmento: casamento, corporativo, revenda e eventos não pagam o mesmo preço
Um copo personalizado para casamento e um copo personalizado para revenda têm cadeias de decisão diferentes, prazos diferentes e sensibilidades a preço diferentes. Tratar todos com a mesma tabela é perder margem em uns e perder venda em outros.
Casamentos costumam ter tolerância maior a preço unitário porque o volume é pequeno, a personalização é alta e a data não pode ser alterada. Um acréscimo de 15% no preço final raramente derruba a decisão — o custo do copo é fração pequena do orçamento total. Já a revenda opera com margem apertada e volume alto, e aí o preço unitário é o fator decisivo.
Corporativo fica no meio. Tem volume razoável, exige nota fiscal, prazo alinhado a evento e, com frequência, exige padronização entre unidades. Eventos de grande porte e festivais funcionam como casos à parte, com picos concentrados e necessidade de produção rápida.
Como montar seu índice de elasticidade usando o histórico de orçamentos
O índice de elasticidade indica quanto a demanda responde à variação de preço em cada segmento. Para montar esse índice na prática, é preciso cruzar orçamentos enviados com as respectivas taxas de conversão em pedido, segmentados por tipo de cliente.
O procedimento é sequencial. Separar os orçamentos por segmento. Calcular a taxa de fechamento em cada faixa de preço praticada. Observar em que ponto a taxa cai de forma acentuada. Esse ponto sinaliza o limite superior de preço no segmento.
Segmentos com queda suave de conversão à medida que o preço sobe têm elasticidade baixa — aceitam preço maior sem perder volume. Segmentos com queda abrupta têm elasticidade alta e exigem preço mais contido. Um mesmo copo pode ter limite de preço 30% maior em casamento do que em revenda sem perda de demanda.
Tinta atóxica e resina reciclada como argumento de preço, não só de custo
Tinta atóxica e resina reciclada costumam ser vistas como custo extra — e são. Tinta com certificação de contato com alimentos pesa mais no orçamento, e resina reciclada com qualidade consistente também. O erro é tratar isso apenas como despesa e não como argumento de posicionamento.
Em brindes corporativos com apelo socioambiental e em eventos que vendem essa imagem, a tinta atóxica e a resina reciclada permitem cobrar mais sem que o cliente questione. A justificativa é tangível: conformidade com normas de contato com alimentos, rastreabilidade de material e alinhamento à política de sustentabilidade do contratante.
Esse argumento exige que a fábrica documente o que usa. Fornecedor identificado, certificação do insumo e descrição técnica do processo transformam um custo em diferença competitiva. Sem esse cuidado, o cliente compara só preço. Com ele, compara valor.
Registre por que perdeu a venda: preço, prazo ou qualidade
Toda venda perdida carrega informação. Uma fábrica que registra sistematicamente o motivo da perda — preço, prazo, qualidade, acabamento ou ausência de material — constrói uma base que alimenta tanto a previsão de demanda quanto a precificação.
Perdas por preço indicam que a tabela está acima do ponto de elasticidade do segmento. Perdas por prazo indicam limitação operacional ou comunicação tardia. Perdas por qualidade ou acabamento indicam que o problema está no produto, não no preço — e nenhum desconto corrige isso.
O registro pode ser simples: uma planilha com data, cliente, valor orçado e motivo da perda. Após três meses, os padrões ficam visíveis e orientam ajustes concretos.
Preço do concorrente em marketplace B2B: o que monitorar e o que ignorar
A digitalização dos canais B2B tornou o preço dos copos personalizados visível. Em marketplaces e portais de brinde, tabelas de concorrentes ficam expostas a qualquer consulta — o que muda a lógica competitiva. Quem compete só por preço entra em uma corrida que destrói margem. Quem entende o que o mercado realmente compara consegue se posicionar em outro eixo.
O monitoramento de concorrência em marketplaces tem dois usos. O primeiro é comparar faixas de preço por volume, tipo de copo e número de cores, identificando onde a própria tabela está fora do mercado. O segundo é captar mudanças rápidas de posicionamento — um concorrente que abaixa preço abruptamente sinaliza ou ociosidade ou compra de resina em condição especial. Nem toda informação vale ser usada: preços de linhas claramente inferiores não devem ditar a tabela, e promoções pontuais não representam o preço real praticado.
Tabela fixa x matriz dinâmica: o efeito na margem dos lotes urgentes
Uma tabela fixa tem apelo pela simplicidade: o preço é igual para todos, o comercial não precisa calcular e o cliente recebe número imediato. O problema aparece nos lotes urgentes, de baixo volume e alta complexidade — justamente os que consomem mais recurso e recebem o mesmo tratamento do pedido simples.
Uma matriz dinâmica, por outro lado, ajusta o preço conforme volume, complexidade e prazo. Ela exige mais disciplina interna, mas protege a margem em todo o espectro de pedidos. Nas situações de urgência, o efeito é o mais visível.
| Situação | Tabela fixa | Matriz dinâmica |
|---|---|---|
| Pedido padrão, alto volume | Margem razoável | Margem razoável |
| Pedido urgente, baixo volume | Margem corroída | Margem preservada |
| Pedido de alta complexidade | Subsidiado pelo simples | Preço coerente com custo |
| Capacidade ociosa | Desconto não calculado | Ajuste estruturado de preço |
A diferença de margem em lotes urgentes pode chegar a 20 pontos percentuais. Em uma fábrica que processa centenas de pedidos por ano, esse intervalo responde por boa parte do lucro líquido — ou do prejuízo invisível.
Planilha, ERP ou IA: o mínimo que sua fábrica precisa para começar
A boa notícia é que a base de previsão de demanda e precificação por dados não exige sistema caro. Uma planilha bem estruturada, alimentada todos os dias com as informações certas, já entrega a maior parte do ganho. Sistemas mais avançados — ERP com forecasting, dashboards e modelos preditivos — ampliam o resultado, mas não substituem o básico.
O ponto de partida de qualquer operação orientada por dados é a disciplina de registro. Sem lote medido, sem venda perdida registrada e sem alerta de resina, nenhum sistema funciona. Sistemas só somam valor depois que os dados existem e são confiáveis.
A escolha entre planilha, ERP ou ferramenta de IA depende do porte e da complexidade operacional. Fábricas com poucos SKUs e volume moderado raramente precisam ir além de planilha e boas práticas. Fábricas com muitos SKUs, múltiplas linhas e carteira grande encontram no ERP um ganho significativo de velocidade de decisão.
O dashboard mínimo viável: os números que valem uma revisão semanal
Um dashboard útil não precisa ter dezenas de indicadores. Cinco ou seis números, revisados semanalmente, já sustentam decisões de compra e preço. O restante é ruído.
- Custo médio por lote, separado por volume e número de cores.
- Consumo real de resina por milheiro de copo produzido.
- Taxa de refugo por linha e por tipo de estampa.
- Estoque atual de cada resina em relação ao ponto de pedido.
- Orçamentos enviados x orçamentos aprovados, por segmento.
- Tempo médio de entrega realizado em pedidos com urgência.
Uma revisão semanal com esses números permite detectar tendência antes que vire problema. Consumo de resina acima da média sinaliza ajuste de máquina ou lotes menores. Queda na taxa de aprovação em determinado segmento sinaliza preço fora de faixa. Estoque abaixo do ponto de pedido dispara compra imediata.
Planilha manual x ERP com forecasting: o tempo de reação a um pico sazonal
A diferença entre planilha e ERP com forecasting aparece no tempo de reação a picos sazonais. Em uma planilha manual, a identificação de pico depende de leitura humana e a resposta é mais lenta. Em ERP com previsão integrada, o alerta surge no momento em que a demanda começa a se desviar da média.
| Aspecto | Planilha manual | ERP com forecasting |
|---|---|---|
| Tempo de reação a pico sazonal | Dias a semanas | Horas a dias |
| Consistência dos dados | Depende de disciplina | Automatizada |
| Custo de implantação | Baixo | Médio a alto |
| Escalabilidade | Limitada | Alta |
Em operações com menos de 200 pedidos por mês, a planilha responde bem, desde que alimentada corretamente. A partir de determinado volume, o tempo de reação da planilha começa a custar vendas — especialmente quando a demanda salta em período sazonal. Nesse ponto, o ERP deixa de ser artigo de luxo e passa a ser ferramenta de proteção de margem.
Checklist para sair da intuição e chegar ao preço calculado em 60 dias
A transição de preço por intuição para preço por dados não precisa ser abrupta. Um roteiro de 60 dias é suficiente para estruturar a base, rodar o primeiro forecast e testar a matriz de preços. As etapas se dividem em duas fases: medição e teste.
A regra prática é: nada de mexer no preço antes de medir. A primeira fase é de observação e registro. A segunda é de aplicação controlada, com ajustes graduais para não gerar choques no cliente.
Dias 1 a 30: custo real por lote, registro de vendas perdidas e alerta de resina
- Medir o custo real de cada lote produzido, com conta de resina, energia, tinta, setup e refugo.
- Registrar todas as vendas perdidas, com o motivo declarado (preço, prazo ou qualidade).
- Definir um gatilho de alerta de resina — variação acumulada que dispara análise de repasse.
- Levantar o lead time real de cada fornecedor de resina e o consumo médio por tipo.
- Organizar o histórico de pedidos por segmento: corporativo, revenda, evento e festa.
Ao final do primeiro mês, a fábrica já tem uma base mínima: custo medido, motivo das perdas e alerta de resina operando. Nada disso exige software pago.
Dias 31 a 60: primeiro forecast rodando e matriz de preços testada
- Cruzar o histórico de pedidos com o calendário de eventos regionais e montar o primeiro forecast sazonal.
- Calcular estoque mínimo e ponto de pedido para as resinas de maior giro.
- Estruturar a matriz de preços em quatro camadas: custo, volume, complexidade e urgência.
- Testar a matriz em pedidos de baixo volume e alta complexidade, sem mexer na tabela dos grandes volumes.
- Monitorar preços de concorrentes em marketplaces uma vez por semana, filtrando linhas equivalentes.
- Comparar o resultado dos primeiros testes com a margem histórica e ajustar o percentual de urgência e complexidade.
Ao fim de 60 dias, a fábrica tem uma base funcional. O forecast orienta a compra de resina, a matriz orienta o orçamento e o registro de perdas orienta ajustes futuros. Daí em diante, o ciclo se repete com mais precisão a cada rodada.
O ganho não vem de tecnologia avançada, mas de disciplina na medição e consistência na aplicação. Fábricas que começam por aqui descobrem, com frequência, que a margem que buscavam em novos clientes estava escondida nos pedidos que já produziam — só faltava precificar corretamente o que sempre esteve na linha.


